Artykuł sponsorowany
Dlaczego prąd, czas i docisk decydują o jakości zgrzewu w cienkich elementach
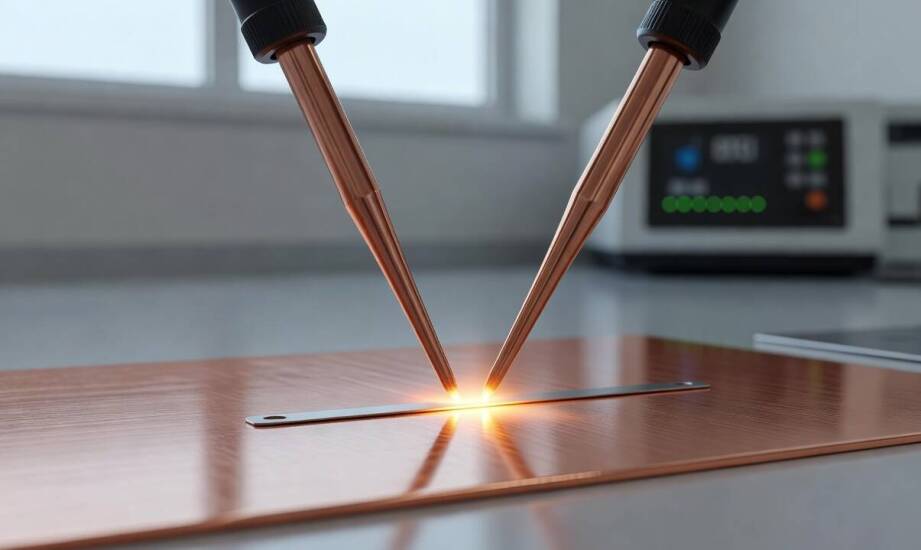
W produkcji podzespołów dla elektroniki, nowoczesnych urządzeń AGD oraz specjalistycznych komponentów energetycznych łączenie cienkich detali stanowi wyjątkowe wyzwanie technologiczne. Utworzone połączenie musi zapewniać bezstratną przewodność elektryczną, a jednocześnie mechanizm spajania nie może powodować deformacji bardzo delikatnego materiału wyjściowego. Tradycyjne metody często zawodzą przy grubościach rzędu ułamków milimetra. Zgrzewanie oporowe rozwiązuje ten problem, pozwalając precyzyjnie połączyć wybrane elementy poprzez ściśle kontrolowane wydzielanie ciepła na styku dociśniętych powierzchni. Powodzenie całego cyklu produkcyjnego zależy od niezwykle rygorystycznego zbalansowania kilku kluczowych parametrów fizycznych.
Skąd bierze się ciepło podczas łączenia cienkich elementów?
Zjawisko nagrzewania w technologii zgrzewania oporowego opiera się na bezpośrednim wykorzystaniu praw fizyki. Zamiast zewnętrznego palnika czy łuku spawalniczego układ wykorzystuje naturalny opór elektryczny łączonych materiałów dociskanych przez miedziane elektrody. Ilość wygenerowanej energii cieplnej rośnie proporcjonalnie do czasu trwania impulsu, lokalnego oporu styku oraz kwadratu natężenia przepływającego prądu. Przy operowaniu na bardzo cienkich blachach miedzianych, stalowych czy aluminiowych granica bezpiecznej temperatury pozostaje niezwykle wąska. Silne rozpraszanie ciepła sprawia, że niewielki błąd w ustawieniach skutkuje błyskawicznym przepaleniem struktury lub całkowitym brakiem trwałego spojenia.
Każdy z trzech fundamentalnych parametrów odgrywa odrębną rolę w kształtowaniu morfologii złącza. Natężenie prądu pełni funkcję pierwszoplanową, ponieważ bezpośrednio determinuje dynamikę przyrostu temperatury oraz ostateczną objętość powstającego jądra zgrzeiny. Czas przepływu ładunku odpowiada za całkowitą dawkę dostarczonej energii i precyzyjnie wyznacza szerokość strefy wpływu ciepła wokół samego złącza. Siła docisku elektrod wykazuje natomiast podwójne działanie mechaniczne oraz elektryczne. Na wczesnym etapie silny nacisk minimalizuje startowy opór styku i zabezpiecza powierzchnię przed iskrzeniem. W końcowej fazie cyklu docisk formuje uplastyczniony metal w mechanicznie nierozerwalne połączenie, skutecznie zapobiegając powstawaniu pustych przestrzeni wewnątrz spawu.
Jak parametry procesu determinują przewodność i stabilność złącza?
Odpowiednia korelacja prądu, czasu oraz docisku decyduje o końcowej rezystancji styku w gotowym detalu użytkowym. Niska i stabilna oporność wewnętrzna warunkuje prawidłowe działanie zaawansowanych układów zasilania. Prawidłowo sparametryzowane zgrzewanie metali stanowi zatem fundament przy produkcji skomplikowanego sprzętu AGD, modułów sterujących czy wielkoskalowych systemów energetycznych. Zmiana chociażby jednej wartości błyskawicznie obniża parametry zmęczeniowe struktury analizowanej w trakcie montażu docelowego urządzenia. Z tego powodu spółka EWM na bieżąco dostosowuje kalibrację maszyn do specyfikacji technicznej poszczególnych detali obrabianych dla wymagających odbiorców przemysłowych.
Brak właściwych ustawień sprzętowych wywołuje bardzo specyficzne i łatwe do zidentyfikowania usterki produkcyjne. Zbyt niska wartość natężenia prądu lub nieodpowiednio krótki impuls generują tak zwane przyklejenie, czyli niepełne scalenie krawędzi bez wytworzenia wystarczająco mocnego jądra zgrzeiny. Nadmierne zogniskowanie energii termicznej powoduje z kolei gwałtowne wyrzucenie płynnego metalu na zewnątrz. Tworzą się wówczas ostre wypryski, a przekrój łączonego materiału ulega trwałemu odkształceniu. Cały proces wykazuje również dużą wrażliwość na początkowe tolerancje wymiarowe podawanych komponentów. Wszelkie nieplanowane odchylenia grubości blachy czy krzywizny drastycznie modyfikują warunki przepływu prądu, co wymusza rygorystyczną kontrolę jakości surowca.
Wybór optymalnych ustawień początkowych zależy bezwzględnie od właściwości chemicznych stopu, całkowitej grubości elementów oraz ściśle określonych wymagań elektrycznych. Materiały o doskonałej przewodności wymagają zastosowania bardzo dużych prądów w ułamkach sekund, podczas gdy stale stopowe wymuszają nieco dłuższe cykle nagrzewania. Zrozumienie termodynamiki opisywanego zjawiska pozwala inżynierom na w pełni świadome kontrolowanie rozkładu temperatur. Ostatecznym celem technologów pozostaje zawsze stworzenie stabilnego i przewidywalnego środowiska produkcyjnego, które zapewni całkowitą powtarzalność wytrzymałościową przy realizacji wielotysięcznych serii zamówień.
Kategorie artykułów
Polecane artykuły
Znaczenie wizyjnego monitoringu w usługach ochrony agencji
Dlaczego sama kompensacja mocy biernej nie zawsze wystarcza, by zmniejszyć koszty energii w firmie
Znaczenie LED w podświetlanej literze: nowoczesne rozwiązania oświetleniowe